ホテルグループの朝食調達チームはかつて、800 ユニット、220 ~ 240 V、120 g の生地を注ぐのに十分な深さのグリッド、3 週間以内の配達という、ほとんど滑稽なほど短いリクエストを送信しました。レシピは付属しておりません。小麦粉の指定はありません。そのチームは、初めて購入する人が通常、苦労して学ぶことを理解していました。商業的なベルギーワッフル食品の生産では、レシピよりずっと前に機械が品質の上限を設定しているのです。浅いグリッドを使用すると、ベルギーワッフルが模様が押し込まれたパンケーキに変わります。ゆっくりと加熱するエレメントが、カリカリの殻を蒸した中心に変えます。ヒンジの位置が 0.5 ミリメートルずれると、バッチごとに片面が青白く、片面が焦げた状態になります。これは、いくらレシピを調整しても修正できません。
このガイドは、ブランドオーナー、輸入業者、チャネルバイヤー、製品マネージャー、プライベートブランドチームなど、実際に購入を承認する人々を対象に書かれています。ベルギーワッフル食品がハードウェアに本当に求めているもの、内部で機械がどのように構築されているか、サプライヤーの作業場でどの仕様を測定するか、そして隠れたコストがどこに隠れているかについて説明します。 Victor Electric Appliance Technology Co., Ltd. (寧波ビクター電気技術有限公司) は、コーヒーマシン、屋内用無煙グリルパン、蒸し器などを含む幅広いキッチン家電製品ラインの一部として、2021 年からワッフル メーカーを開発および製造しているため、以下の例はカタログのコピーではなく、生産現場での経験に基づいたものです。
ベルギーワッフルの食品品質はグリッドプレートから始まる理由
サンプル マシンで 1 つのことしか確認する時間がない場合は、グリッドを確認してください。ベルギーワッフルグリッドの深さは通常 16 mm ~ 18 mm で、標準的なアメリカンワッフルグリッドの深さ 8 mm ~ 10 mm の約 2 倍です。その違いは装飾的なものではありません。余分な体積により、90 g ~ 130 g の生地を注ぎ、端から溢れることなく上向きに膨張することができ、内部構造を設定するのに十分な長さの蒸気を保持する高いポケットを作成し、クラムが開いたまま乾燥したカリカリのシェルを構築するのに十分な時間外表面をホットプレートと接触させておくことができます。ブランドが浅いプレートで作られた「ベルギー」ワッフルを販売しようとすると、結果として、浅い刻印が付いた濃厚なカスタードのような円盤が出来上がり、1 シーズン内のリピート購入率が低下します。
グリッドの深さだけでは十分ではありません。さらに 3 つの変数によって、機械がシフト全体にわたって品質を維持できるかどうかが決まります。
- プレートの質量と材質。 ダイカストアルミニウムプレートは、薄いスタンププレートよりもはるかに均一に熱を吸収および放出します。マグネシウムとアルミニウムの合金プレートは、同じ剛性でも軽量です。これは、アセンブリ全体が 1 時間に数十回 180 度スイングする回転機構や反転機構において重要です。
- プレート面積の単位あたりのワット数。 家庭用マシンは通常 1,000 W ~ 1,500 W で動作します。業務用および準商用マシンは通常 1,500 W ~ 2,200 W の間にあります。重要な数値は、ラベルに記載されているヘッドラインのワット数ではなく、ワット数を使用可能なベーキング領域で割ったものです。
- 回復時間。 これは、冷たい生地を注いだ後、プレートが設定温度に戻るまでに必要な時間です。十分なプレート質量と適切なワット数を備えたマシンは、20 ~ 30 秒で回復する可能性があります。軽機では 60 秒以上かかる場合があり、1 つ目と 4 つ目のワッフルの色の不一致はまさにそこから生じます。
ベルギーワッフルを安定して製造できるかどうかは、グリッドの深さ、プレートの質量、および熱回収によって決まりますが、レシピを調整することでそれらを補うことはできません。
2 つの異なるベルギー ワッフル食の伝統: ブリュッセルとリエージュ
購入者は、2 つの古典的なベルギー スタイルでは異なるプレート形状、異なる温度挙動、異なるパッケージングが必要であることに気づかずに、「ベルギー ワッフル メーカー」を頻繁に求めます。ブリュッセル スタイルは、軽くて長方形でポケットの深いワッフルで、粉砂糖、ホイップ クリーム、イチゴ、またはチョコレート ソースを添えて、ナイフとフォークで食べるのが一般的です。リエージュ スタイルは、より濃厚で甘く、輪郭が不規則で、パール シュガーをちりばめたブリオッシュのような生地で作られ、お皿の上でキャラメリゼし、わずかにカリカリとした噛み応えのある外観を作り出します。通常はトッピングをせずに手から食べます。
海外のバイヤーから最もよくリクエストされる 3 つのワッフル スタイルを比較し、ハードウェア要件が異なる箇所を示します。 | 属性 | ブリュッセルスタイル | リエージュスタイル | スタンダードなアメリカンワッフル |
| 一般的なグリッドの深さ | 16~18mm | 13 ~ 16 mm、多くの場合円形または楕円形 | 8~10mm |
| ベース混合物 | イーストまたはホイップエッグバッター | パールシュガー入りの生地 | 化学発酵させた生地 |
| 甘さ | 光;甘さはトッピングから生まれます | 高い。生地の中に砂糖が入っている | 中~高 |
| 提供方法 | メッキ、トッピング付き、カトラリー | 手持ち型、包装されることが多い | メッキまたは冷凍小売 |
| 生地または生地の重量 | ワッフル 1 枚あたり 90 ~ 130 g | ワッフル 1 枚あたり 80 ~ 110 g | ワッフル 1 枚あたり 60 ~ 90 g |
| 主なハードウェアへの影響 | 深いプレート、強力な熱回復、優れた放熱性 | プレート表面は砂糖のカラメル化を許容し、簡単に掃除できます。 | 浅いプレート、速いサイクルタイム |
購入決定の実際的な結果は単純明快です。リエージュのプログラムには、溶けた砂糖と繰り返し接触しても耐えられるプレートコーティングと、キャラメルが炭化する前に除去する洗浄ルーチンが必要です。ブリュッセルのプログラムでは、生地がより湿っていて注ぐ量が多いため、プレートの深さと熱回収が必要です。両方のスタイルをカバーするために 1 台のマシンを注文すると、通常はどちらか一方に妥協することになります。
マシンの仕様を作成する前にブリュッセルかリエージュのどちらかを決定することで、どちらのスタイルも特に優れていないマシンを 1 台購入するという、このカテゴリーで最も高価な間違いを防ぐことができます。
ベルギーワッフルメーカーの内部: 加熱、ヒンジの形状、コーティング
加熱回路と温度制御
ワッフルメーカーは閉ループの熱システムです。 2 つの発熱体 (上部プレートに 1 つと下部プレートに 1 つ) は、サーモスタットによって循環されます。安価なマシンでは、デッドバンドの広いバイメタルサーモスタットが使用されています。より優れた機械では、電子制御付きの NTC サーミスタが使用され、プレートをプラスまたはマイナス 15 °C ではなく、およそプラスまたはマイナス 5 °C 以内に保持します。広いデッドバンドの目に見える結果は、一貫性のない焼き色になります。レディライトが点灯した後の最初のワッフルは青白く、次のワッフルは暗くなり、オペレーターはランダムな瞬間に蓋を開けて補正し始めます。コールド スタートから準備完了信号までのシーケンスの詳細なウォークスルーについては、このサイトのテクニカル ノートを参照してください。 ワッフルメーカーの動作原理 サイクルを段階的に分解していきます。
ヒンジの形状: 回転と反転が存在する理由
固定プレート式マシンでは、生地は単に下のグリッドに置かれ、自重で広がります。蓋を閉めると生地は中心から外側に押し出されるので、端の部分は中央よりも薄くて濃い色になることがよくあります。反転および回転機構は、これを機械的に解決します。プレートを 180 度回転させると、重力によって生地が両方のグリッドに均等に引き込まれ、上下の焼き色が一致した対称的なワッフルが得られます。垂直フリップ設計は、カウンタースペースを節約しながら同じ結果を達成します。これは、作業面が限られているカフェでは重要です。モーターで駆動される回転機構は、オペレーターが適切なタイミングで機械を回転させることを覚えておく必要がないため、大量サービスでは最も再現性の高いオプションです。
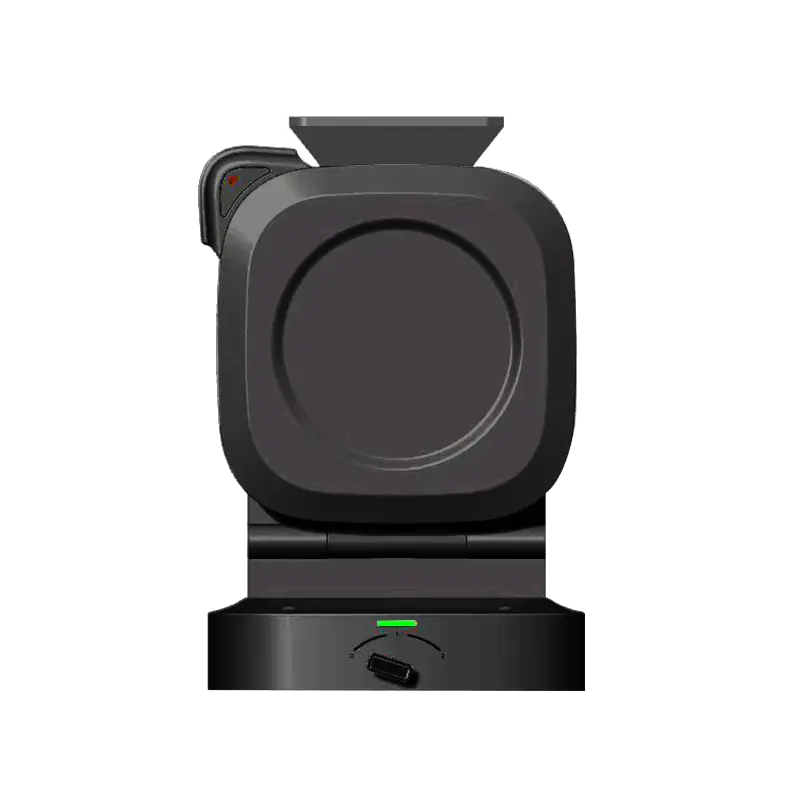 両面正方形回転ワッフルメーカー シンプルな外観、スタイリッシュで寛大。垂直送り、完全かつ均一。オーバーフローを防ぎ、液体の漏れを防ぐエッジシーリング。 2 レベルの調停、自動化 製品を見る→
このクラスの機械は通常、タイマーとコーティングされたダイカスト プレートを備えた両面正方形の回転アセンブリを組み合わせており、ラッシュ時に 1 分あたり 2 つまたは 3 つのワッフルを製造する必要があるホテルの朝食ラインやデザート カウンターで最もよく選ばれる形式です。
焦げ付き防止コーティングとプレート構造
コーティングは通常、20 ~ 35 ミクロンで 2 層または 3 層で塗布されます。標準的な PTFE システムはきれいに剥離し、典型的な生地の化学的性質をうまく処理します。セラミックおよびゾルゲルコーティングは傷つきにくくなりますが、作業者が金属製のトングを使用すると、剥離性能がすぐに失われる可能性があります。どちらの場合も、故障モードは同じです。コーティングが剥がれ始めると、生地がくっつき、オペレーターがより強くこすり、プレートが急速に劣化します。取り外し可能なプレートの設計は、アプライアンスを廃棄せずに摩耗したプレートを交換できるため、メンテナンスの経済性を完全に変えます。
電子温度制御と回転または反転ヒンジは、ワッフルメーカーを家庭用電化製品から生産ツールに最も直接的に変える 2 つの機能です。
サイクルタイム、スループット、およびサービスにおける数値の意味
サイクル タイムは、その場所で必要なマシンの数を決定する単一の数字であり、購入者の予想よりもマシン クラス間で大きく異なります。以下のグラフは、約 190 °C のプレート温度で 110 g のブリュッセル スタイルの流し込みに基づいて、冷たい生地の流し込みからワッフルを取り出すまでの一般的な焼きサイクルを示しています。生地の水分量、糖分、開始皿の温度によってすべて結果が変わるため、値を固定の約束ではなく計画範囲として扱います。
マシンクラス別の一般的なベークサイクル (ブリュッセルスタイルで 110 g を注ぎ、約 190 °C のプレート)
この分布から 3 つの点が際立っています。まず、最も速いクラスと最も遅いクラスの差は 2 倍以上です。これは、同じ朝食需要でも、選択した形式に応じて 2 台または 5 台のマシンが必要になる可能性があることを意味します。第二に、違いは火力だけではありません。また、回転および反転形式により、オペレーターが適切なタイミングで蓋が開くのを待つ無駄な時間が削減されるため、スループットとともに労働効率も向上します。第三に、注出間の回復間隔は軽量のマシンの方が早くなる傾向があるため、朝食開始時に紙の上では十分に見えるユニットでも、サービス期間のピークまでに遅れてしまう可能性があります。キャパシティーを計画するときは、最初のワッフルではなく 4 回連続のワッフルのスループットをモデル化し、1 日あたり約 150 個を超えるワッフルを提供する場所では 1 台のスタンバイ マシンをサイトに置いておく方が安全です。
実際のサービス スループットはピーク ワット数ではなく熱回収によって決まるため、容量は常に最初のワッフルではなく、連続する 4 番目のワッフルで計画する必要があります。
ベルギーワッフルの商業形式 食品とそれぞれに必要な設備
ベルギーワッフルは非常に異なる商業チャネルを介して流通しており、各チャネルには独自の機器ロジックが適用されます。どのチャンネルを供給しているのかを理解することが、仕様を絞り込む最も早い方法です。
冷凍および冷蔵小売ワッフル
工業用フローズン ワッフルの製造は、ヒンジ付き機器ではなく連続トンネル オーブンで行われます。そこでの優先事項は均一なベークプロファイルと急速冷凍であり、機器の購入は家電製品の注文ではなくプラントエンジニアリングプロジェクトです。このセグメントがここで説明する卓上マシンと重複することはほとんどありませんが、購入者が 2 つのサプライ チェーンを混同しないように、明確に述べておく価値があります。
ホテルの朝食ビュッフェとケータリング
ホテルの朝食ステーションには、最小限のトレーニングを受けたローテーションのスタッフによる毎日の使用に耐える機械が必要です。つまり、明確な準備完了インジケーター、時間指定されたベークサイクル、確実にリリースされるプレート、すぐに拭き取れるデザインを意味します。量は中程度ですが継続的であるため、温度がドリフトする高速のマシンよりも、熱回収が強力な回転マシンの方が通常は適切な選択となります。
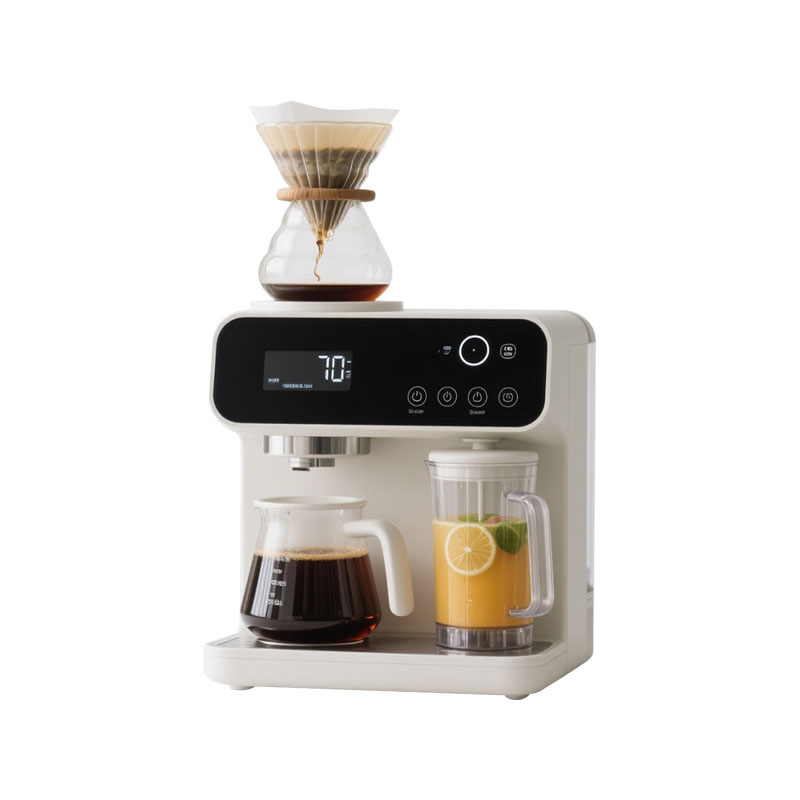 大容量ドリップフィルター多機能コーヒーマシン 1. 高効率と大容量: 1.8L 透明水タンク、一度に 12 カップのコーヒーを淹れることができ、商用グレードのフローポンプは 5 分で迅速な抽出を実現します。 製品を見る→
朝食用具は通常、まとめて購入され、ワッフル ステーションはコーヒー ステーションの隣にあることがほとんどです。フルビュッフェラインを構築するバイヤーは、多くの場合、同じ注文で大容量のドリップフィルターコーヒーマシンを調達します。これにより、配送コストが削減され、スペアパーツリストが簡素化され、カウンターの視覚的言語の一貫性が保たれます。
カフェ、デザートショップ、街頭売店
これらのオペレーターは、ピーク時のスループットを利用して稼動しています。手持ちのリエージュ ワッフルを販売するキオスクには、迅速な対応と簡単なキャラメル除去を備えた 2 時間連続稼働する機械が必要です。ブリュッセルワッフルを盛り付けるデザートカフェには、写真映えする一貫した焼き色と、トッププレートを調整または交換できる機械が必要です。
バターとプレミックスのサプライヤー
ベルギーワッフルのプレミックスとすぐに注げる生地のサプライヤーは、ハードウェアに異常な関心を持っています。自社の製品の性能は、自社が管理していない機器によって判断されます。 18 mm グリッド用に配合されたプレミックスは 14 mm プレート上では異なる挙動を示し、185 °C でよく注がれたバッターは 205 °C で燃焼する可能性があります。本格的なプレミックス サプライヤーはパックでマシンのパラメーターを指定しており、意図した結果を確実に得るためにミックスと一緒にマシンを提供しているところもあります。
マシンを選択する前に販売チャネルを特定すると、各チャネルでスループット、耐久性、プレゼンテーションの品質のバランスが異なるため、仕様の不確実性がほとんどなくなります。
ベルギーワッフルメーカーのメーカーまたはサプライヤーを評価する方法
仕様が明確になったら、サプライヤーの評価が決定的なステップになります。見積間の 20 ~ 30% の価格差は、通常、プレートの材質、サーモスタットの種類、コーティングの厚さ、およびサプライヤーが独自の工具を管理しているかどうかによって説明されます。以下の表は、安定した長期パートナーと組立のみのトレーダーを分けるチェック項目を示しています。
ベルギーワッフルメーカーの調達に関するサプライヤーの評価基準。誤ったコストの順に大まかに並べられています。 | チェックする | 何を探すべきか | なぜ商業的に重要なのか |
| 独自の金型とダイカスト | 社内での金型製作とマグネシウム・アルミニウム部品の加工 | 工具の変更、プレート形状の修正、予備プレートの供給はすべて、サードパーティに依存するのではなく管理下にあります。 |
| コーティングのサプライチェーン | 既知のコーティング ブランド、記載されたミクロン厚さ、文書化された硬化プロセス | リリースパフォーマンスとアプライアンスの現実的な耐用年数を決定します |
| インライン電気試験 | すべてのユニットのハイポット、アース導通、漏れ電流のチェック | 目的地の税関または小売店の品質管理で出荷が拒否されるリスクを軽減します |
| サーモスタットの校正 | 設定値でのプレート温度を許容範囲で記録 | 製造ロット全体および季節全体にわたって一貫した焼き色を付ける |
| 梱包と落下試験 | ISTA スタイルのカートン テスト、角の保護、付属品の保持 | 表面の損傷やヒンジの曲がりは、最も一般的な保証請求の 1 つです |
| スペアパーツポリシー | プレート、サーモスタット、ノブ、および脚を一定期間利用可能 | 製品寿命が長い市場でのブランドのアフターセールス評判を保護します。 |
| 文書化された製造プロセス | 公開された製造、テスト、品質管理手順 | 口頭での保証ではなく、監査対象となる具体的な内容を購入者に提供します。 |
ここでは、障害モードが物理的なものであるため、ほとんどのアプライアンス カテゴリよりもサイト訪問が重要になります。ダイカストエリア、コーティングライン、最終ラインのテストベンチの見学を依頼してください。サプライヤーにプレートの平面度をどのように測定するかを尋ね、ゲージを見せてもらいます。実際の工具工場を持つメーカーは、これらの質問に具体的な数字で答えます。商社は一般論としてお答えします。会社の 製造および品質管理プロセス これは、適切に文書化された生産フローがどのようなものであるかを知るための出発点として有用であり、そのフローを現場で観察したものと比較する価値があります。
大量注文を行う購入者にとって、3 つの商業的な質問は技術的な質問と同じくらい重要です。それは、リピート注文の現実的なリードタイムはどれくらいか、家電製品のどのくらいが社内で製造されているか、外注されているか、コーティングのバッチが塩水噴霧または接着テストに合格しなかった場合はどうなるかです。 3 つすべてにためらうことなく答えるサプライヤーは、通常、繁忙期でも納期の約束を守ります。
プレートツーリングとコーティング制御は、ワッフルメーカーメーカーが単一の容器ではなく、何年にもわたってブランドをサポートできるかどうかを決定する 2 つの機能です。
OEM および ODM プログラム: 金型から完成したアプライアンスまで
このカテゴリーに参入するほとんどの海外バイヤーは、新しいロゴが付いた既存のカタログ モデルを望んでいません。彼らは、自社のブランドの地位、市場の電圧とプラグ規格、およびパッケージングのアイデンティティに適合するマシンを求めています。それは OEM または ODM の会話であり、アートワークのかなり前から始まります。
ODM プログラムが通常提供するもの
ODM 契約では、メーカーはすでに実証済みのプラットフォーム設計を所有しており、それらを適応させます。通常、変更はハウジングの色と仕上げ、ハンドルとノブの設計、コントロール パネルのレイアウト、タイマーまたはディスプレイの構成、既存のツール ファミリ内のプレートの形状、電圧と周波数、プラグの種類、コードの長さ、およびパッケージに限定されます。このルートは、新しい金型を切断する必要がないため、より速く、より安価であり、サンプル承認から数か月以内に最初の出荷に移行したいブランドに適しています。
OEM プログラムが追加するもの
完全な OEM プログラムは、新しい金型から始まります。これは、より長い開発期間、ツールへの投資、そしてより緊密なエンジニアリング関係を意味します。また、購入者がプレートの深さ、グリッドパターン、ヒンジ構造、蒸気孔の位置を制御できることも意味しており、これらすべてが最終的なワッフルを直接形作ることになります。特徴的な製品、または独自のバッターやプレミックスと組み合わせることを目的としたマシンを開発するブランドは、通常、この方法を採用します。
材料の能力が方程式を変える場合
マグネシウム - アルミニウムの金型や半固体のマグネシウム - アルミニウム部品も加工するメーカーは、工具と部品の生産が同じ組織内にあるため、版の修正をより迅速に行うことができます。バイヤーにとって、これは開発中の反復サイクルが短縮され、発売後の交換プレートの供給がより確実になることにつながります。これは、開発段階と 10 年間のアフターセールス段階の両方を改善する数少ないサプライヤーの特性の 1 つです。
市場投入までのスピードが最も重要な場合は ODM を選択し、プレートの形状自体がブランドの製品約束の一部である場合は OEM を選択します。
見積書にはほとんど現れない調達リスク
このカテゴリの調達問題のほとんどは予測可能であり、価格列にはほとんど表示されません。次のリストでは、クレーム、返品、チャージバックの大部分を引き起こす問題を取り上げています。
- 熱サイクルを繰り返すとプレートが反る。 プレートが薄い場合や鋳造品質が不安定である場合、プレートが反ってしまい、蓋が均等に閉まらなくなり、焼き色が偏ってしまいます。板厚、鋳造方法はお問い合わせください。
- 保証期間内のコーティング不良。 多くの場合、硬化が不十分なコーティングまたはスプレー前に適切に準備されていなかったプレートが原因と考えられます。塩水噴霧または接着試験の結果は、ご要望に応じて入手可能です。
- 生産バッチ間のサーモスタットのドリフト。 キャリブレーションがロットごとに記録されていない場合、同じサプライヤーからの 2 つのコンテナが異なる動作をする可能性があります。校正記録と許容範囲を指定します。
- 電圧とプラグの不一致。 特に、購入者が 120 V も販売している市場向けに 220 ~ 240 V モデルを調達する場合によく発生します。プラグだけでなく、発熱体とサーモスタットの両方も目的の市場に適合する必要があります。
- 工場では生き残っても港では生き残れないパッケージ。 ヒンジ、ハンドル、コントロールノブがよく損傷します。意味のあるチェックは、プロトタイプの箱ではなく、実際の輸出用カートンでの落下テストのみです。
- モデル生産終了後、スペアプレートは入手できません。 2 年で摩耗するコーティングは、交換用のプレートが供給できない場合、ブランドの問題になります。スペアパーツの約束を書面で交渉します。
- 付属品の内容が一貫していない。 計量カップ、トング、ドリップトレイ、取扱説明書は、ロット間で頻繁に交換されます。アクセサリリストを仕様書にロックします。
これらのリスクはいずれも、防止するために特殊なエンジニアリングを必要としません。サプライヤーには文書化されたプロセスが必要であり、バイヤーには望ましい結果を形容詞で説明するのではなく、測定可能な受け入れ基準を指定する必要があります。
このカテゴリの繰り返しの保証請求はすべて、測定可能な値として書き留められたことのない仕様に遡ります。
コーティングを保護するための洗浄、手入れ、メンテナンスのルーチン
使用中のワッフルメーカーの洗浄方法によってコーティングの持続時間が決まり、それが総所有コストを決定します。ルールは単純ですが、忙しいキッチンでは無視されることがよくあります。
- 拭く前に、プレートを熱くない温度まで冷ましてください。熱衝撃はコーティングの膨れの一般的な原因です。
- ぬるま湯と中性洗剤を含ませた柔らかい布またはナイロンブラシを使用してください。金属製のヘラや研磨パッドを 1 週間頻繁に使用すると、コーティングが剥がれてしまいます。
- シュガーキャラメルが温かいうちに取り出します。炭化するとコーティングに固着してしまうため、除去するには積極的な洗浄が必要になります。
- 取り外し可能なプレート設計の場合は、湿気が端子部分に到達しないように、再取り付けする前にプレートを個別に洗浄し、完全に乾燥させてください。
- ヒンジの張力と蓋の位置を毎月確認してください。ヒンジが緩んでいるとプレートが不均一に接触し、グリッド全体の焼き色が静かに変化します。
- コーティングが圧縮されるのを防ぎ、空気の流れを確保するために、機械の蓋を少し開けた状態で保管してください。
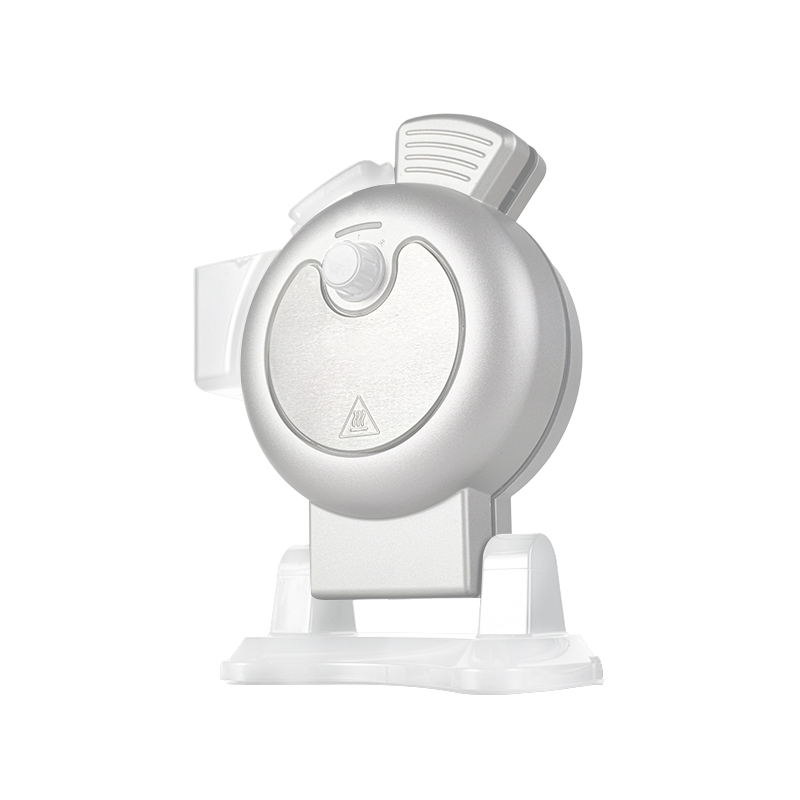 取り外し可能なプレート付きの多機能ワッフルメーカー 1.ファッショナブルで革新的な外観、垂直および水平構造デザイン、多様な機能。 2. 360°三次元循環加熱、均一加熱、加熱なし... 製品を見る→
取り外し可能なプレート構造により、商業環境におけるメンテナンスの計算が変わります。オペレータは、コーティングが摩耗したときに機器を廃棄するのではなく、単一のプレートを交換して、ハウジング、制御盤、および発熱体を稼働し続けます。ホテルやカフェ チェーンをサポートするブランドの場合、この区別により、保証コストと返品量の両方が削減されます。
取り外し可能なプレート プラットフォームにより、器具の交換によるコーティングの欠陥が日常的なスペアパーツの交換に変換されます。
バイヤーおよびブランドオーナー向けのベルギーワッフル食品に関するよくある質問
ベルギーワッフルメーカーにはどれくらいのグリッドの深さが必要ですか?
ブリュッセル スタイルのベルギー ワッフル食品の製造では、16 mm ~ 18 mm を計画します。リエージュスタイルの製品は通常13mmから16mmの間にあります。 12 mm 未満のものは標準的なワッフル グリッドであり、ベルギー ワッフルに特有の高いポケットや、購入者が連想するサクサクとソフトの食感のコントラストは生じません。
現実的には、1 台の機械で 1 時間あたり何個のワッフルを製造できるでしょうか?
熱回収率の高い電動回転卓上マシンは通常、2.5 ~ 3 分のサイクルで 1 時間あたり 20 ~ 24 個のワッフルを提供します。軽量の固定プレートマシンは、同じ期間に 12 ~ 15 個しか出荷できない可能性があります。常に、最初のワッフルではなく、連続する 4 番目のワッフルに基づいてキャパシティ計画を立てます。
メーカー、サプライヤー、卸売業者はプライベート ブランドの注文に適したチャネルですか?
プライベートブランドの場合は、卸売業者ではなくメーカーが必要です。メーカーは、プレートのツーリング、コーティングの塗布、サーモスタットの校正を管理します。これらはまさに、ブランド製品が一貫して機能するかどうかを決定する変数です。卸売業者はカタログ在庫を迅速に供給できますが、通常、プレートの形状やコーティングの仕様を変更することはできません。
回転マシンが必要ですか、それとも手動フリップモデルで十分ですか?
手動ひっくり返しモデルは、特にスタッフが適切なトレーニングを受けている場合、1 日あたり最大約 60 個のワッフルに適しています。さらに、回転機構はオペレーターのタイミングエラーを排除し、拒否されたバッチを減らし、新しいスタッフの学習曲線を短縮します。これは、入れ替わりの多いホスピタリティ環境では重要です。
輸出用のベルギーワッフルメーカーにはどのような認証が必要ですか?
要件は市場によって異なります。欧州市場では通常、CE マーキングと、該当する低電圧および電磁適合性指令への準拠が期待されます。北米のバイヤーは通常、UL または ETL リストを必要とし、他の地域には独自のスキームがあります。同様の製品の一般的な証明書ではなく、購入する正確なモデルと電圧バリエーションをカバーするテストレポートを求めてください。
1 台の機械でブリュッセルワッフルとリエージュワッフルの両方を製造できますか?
可能ですが、同じ品質レベルではありません。パールシュガーを使用したリエージュ生地にはカラメル化を許容するプレート表面が必要ですが、ブリュッセル生地にはより深い厚みとより速い熱回復が必要です。両方の製品がメニューにある場合、通常は 2 台の専用マシンの方が 1 台の妥協ユニットよりも優れた一貫性を実現します。
一般的な OEM 開発サイクルにはどれくらい時間がかかりますか?
適応された ODM プラットフォームは、仕様から最初の出荷まで数か月以内に移行できます。カスタムのプレート形状、ハウジング、およびコントロール パネルを備えた新しい OEM 金型の場合、通常、量産が開始されるまでにツーリング、サンプリング、検証に数か月かかります。
販売代理店はどのようなスペアパーツを在庫しておく必要がありますか?
少なくとも、交換用プレート、サーモスタット、ノブ、脚、コード。これらは現場での故障の大部分をカバーし、販売代理店は国境を越えてユニットを送り返す代わりに、ほとんどの保証問題を現地で解決できるようになります。
明確な仕様と書面によるスペアパーツの約束により、注文の規模に関係なく、ベルギーワッフル食品機器プログラムからのリスクのほとんどが排除されます。
仕様から最初の出荷まで
最も確実に機能する順序は次のとおりです。最初にワッフルのスタイルを決定し、次にグリッドの深さ、プレートの材質とコーティングを設定し、次に予想される 1 日の生産量に一致する機械の形式を選択し、それから見積もりの収集を開始します。この順序に従った購入者は通常、モデルの数が減り、スペアパーツのリストが簡素化され、提供されるワッフルあたりの総コストが低くなります。価格から始めるバイヤーは通常、最初のコンテナがすでに着陸した後にグリッドの深さの問題に気づきます。
あなたのプログラムが適合したプラットフォームと完全に新しい設計の中間のどこかに位置する場合、最も役立つ次のステップは、ワッフルのスタイル、予想される一日の量、電圧とプラグの規格、対象市場、およびパッケージング要件をカバーする短い概要をメーカーに送信することです。通常、その 1 ページの情報で、フィールドを 2 つまたは 3 つの実行可能な構成に絞り込み、リード タイムを維持した現実的な見積もりを作成するには十分です。


 中文简体
 English
 한국어
 日本語
 русский
 Español
 عربى


